 جهانی
SGR ' s n سریال گیربکس سیاره ای کواک...
جزئیات $ $ $ را مشاهده کنید
یک تولید کننده میکسر با مشخصاتی که هیچ کاهنده کاتالوگی نمی توانست برآورده کند به SGR نزدیک شد: 12000 نیوتن متر گشتاور خروجی، سرعت خروجی 43 دور در دقیقه و یک پایه فلنج عمودی در داخل یک پاکت محکم. درایوی که در نهایت تست پذیرش خود را با موفقیت پشت سر گذاشت، یک گیربکس استاندارد با ابعاد اصلاح شده نبود. این از نمای وظیفه به سمت بیرون مهندسی شده است، با استفاده از فرآیند منظمی که برای هر گیربکس سفارشی اعمال می شود.
یک گیربکس سفارشی از یک جهت اساسی با یک کاهنده استاندارد اصلاح شده متفاوت است: قابلیت ردیابی. هندسه دندان، درجه مواد، چرخه عملیات حرارتی، تحمل ماشینکاری، و روش های آزمایش همه از مشخصات عملیاتی کتبی پیروی می کنند. هیچ چیزی فرض نمی شود. این مقاله نحوه عملکرد آن فرآیند را در عمل، از اولین محاسبه طراحی تا آزمایش بار نهایی، توضیح میدهد.
یک پروژه گیربکس سفارشی با جمع آوری داده ها شروع می شود، نه کار CAD. سازنده به سرعت ورودی و قدرت موتور، سرعت خروجی یا نسبت کاهش مورد نیاز، گشتاور نامی و حداکثر، چرخه کار، جهت نصب، شرایط محیطی، محدودیتهای نویز و عمر مورد انتظار نیاز دارد. یک مهندس محتاط بیش از یک امتیاز پلاک نام می خواهد. اگر ماشین در هنگام راهاندازی یا معکوس کردن بار ضربهای وارد کند، گیربکس باید آنها را جذب کند. اگر 24 ساعت شبانه روز کار کند، درجه حرارتی به یک محدودیت تبدیل می شود. جدول زیر حداقل ورودیهای طراحی و تأثیرات هر یک را فهرست میکند.
| ورودی طراحی | آنچه را تعیین می کند | ارزش نمونه |
|---|---|---|
| گشتاور خروجی نامی | Gear module, face width, bearing size | 12,000 Nm |
| Input speed and motor power | Pitch-line velocity, lubrication method | 1,450 rpm, 55 kW |
| Peak and shock loads | ضریب سرویس، عمق کیس، طراحی ریشه دندان | Twice the rated torque at start-up |
| چرخه وظیفه | Thermal capacity, cooling system | 24 ساعت در روز، مستمر |
| جهت نصب | Bearing arrangement, oil-flow path | Vertical, flange output |
| دمای محیط | نوع مهر و موم، گرید روان کننده | حداکثر 45 درجه سانتی گراد |
Each input changes the design. اوج بار سه برابر گشتاور نامی، تنش ریشه دندان و محاسبات عمر بلبرینگ را مجبور میکند تا در مقدار بالاتر تکرار شوند. نصب عمودی نحوه رسیدن روغن به بلبرینگ بالایی و اینکه آیا یک سیستم روانکاری جداگانه نیاز است را تغییر می دهد. دمای محیط 45 درجه سانتیگراد ممکن است به محفظه بزرگتر یا فن خنک کننده نیاز داشته باشد. هنگامی که این پارامترها از دست رفته باشند، مهندس یا فرضیاتی را مطرح می کند یا از نقل قول خودداری می کند. Both are better than guessing.
هنگامی که مشخصات وظیفه مورد توافق قرار گرفت، مهندس آرایش چرخ دنده را انتخاب می کند. این تصمیم به نسبت کاهش، چگالی گشتاور، فضای موجود و جهت محور خروجی بستگی دارد. Three architectures cover most custom work.
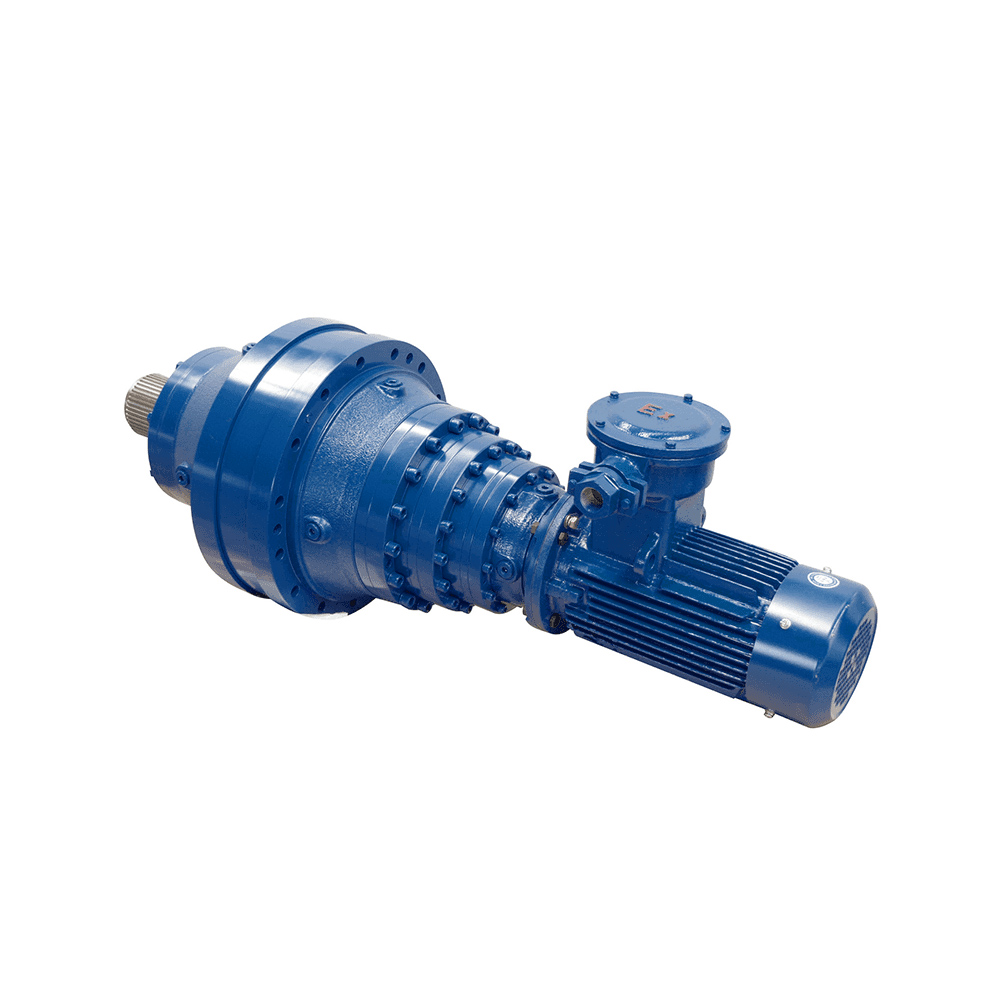
گیربکس های سیاره ای گشتاور بالایی را در یک بسته کواکسیال و فشرده ارائه می دهند. از آنجایی که بار بین چندین چرخ دنده سیاره ای تقسیم می شود، هر دندان تنش کمتری نسبت به طراحی شفت موازی معادل دارد. برنامههایی که در سرعتهای پایین به گشتاور بالا و پایدار نیاز دارند، اغلب نیاز به a high-torque planetary gearbox با چرخ دنده های سخت شده و زمینی و محفظه ای به اندازه اوج بار.
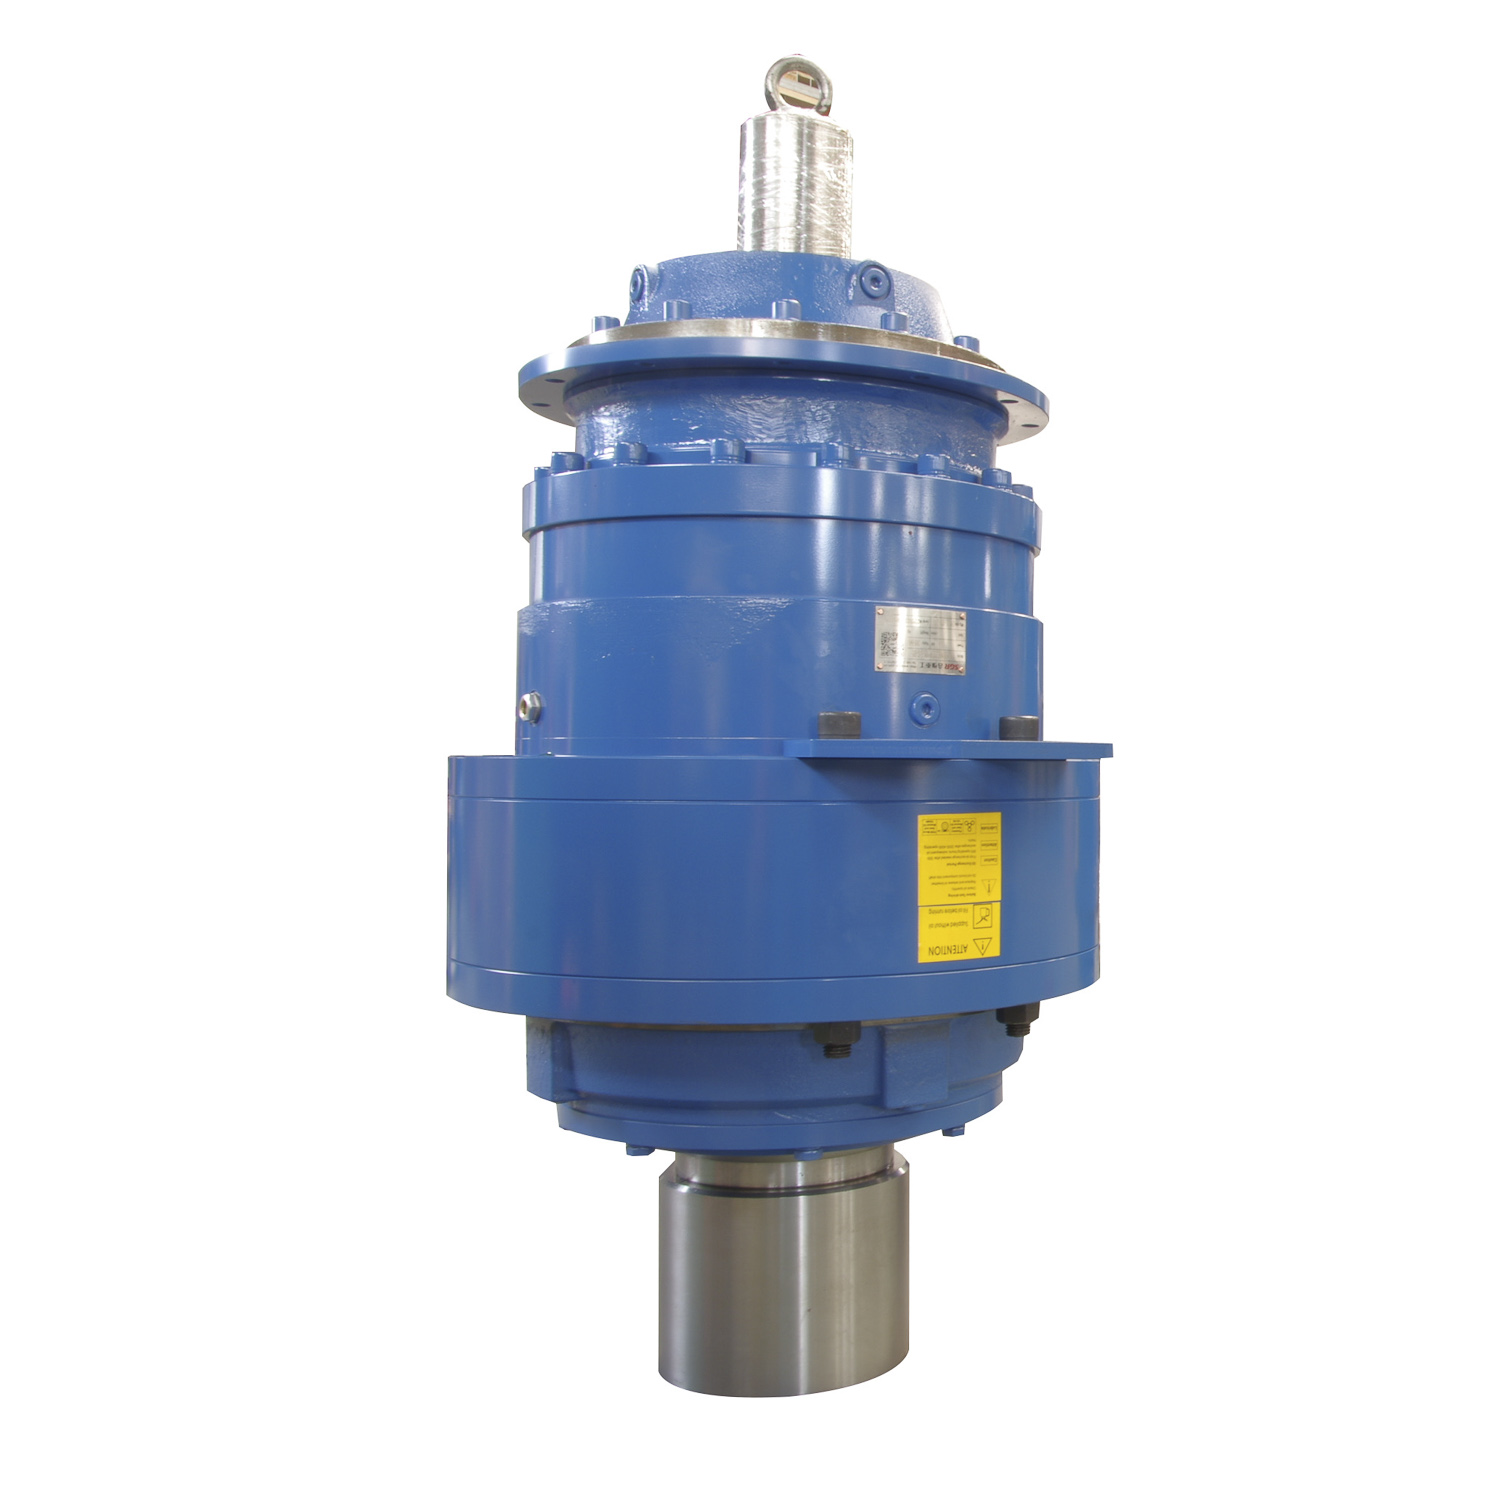 کاهنده دنده سیاره ای سفارشی با تولید کنندگان گشتاور بالا، شرکت Shanghai SGR Heavy Industry Machinery Co., Ltd کاهنده چرخ دنده سیاره ای چین با تولید کنندگان گشتاور بالا، OEM/ODM Planetary Gear Red... مشاهده محصول →
گیربکس های حلزونی دولایه انتخاب معمولی هستند که شفت خروجی باید 90 درجه نسبت به محور موتور بچرخد و بار شامل ضربه یا لرزش باشد. سطح کرم مقعر دور چرخ کرم میپیچد و سطح تماس بزرگتری نسبت به کرم استوانهای ایجاد میکند. در سرویس میکسر، جایی که تیغه های همزن با مقاومت متغیر سیال مواجه می شوند، a گیربکس کرم دوتایی برای کاربردهای میکسر این تغییرات را در حالی که درایو فشرده نگه می دارد جذب می کند.
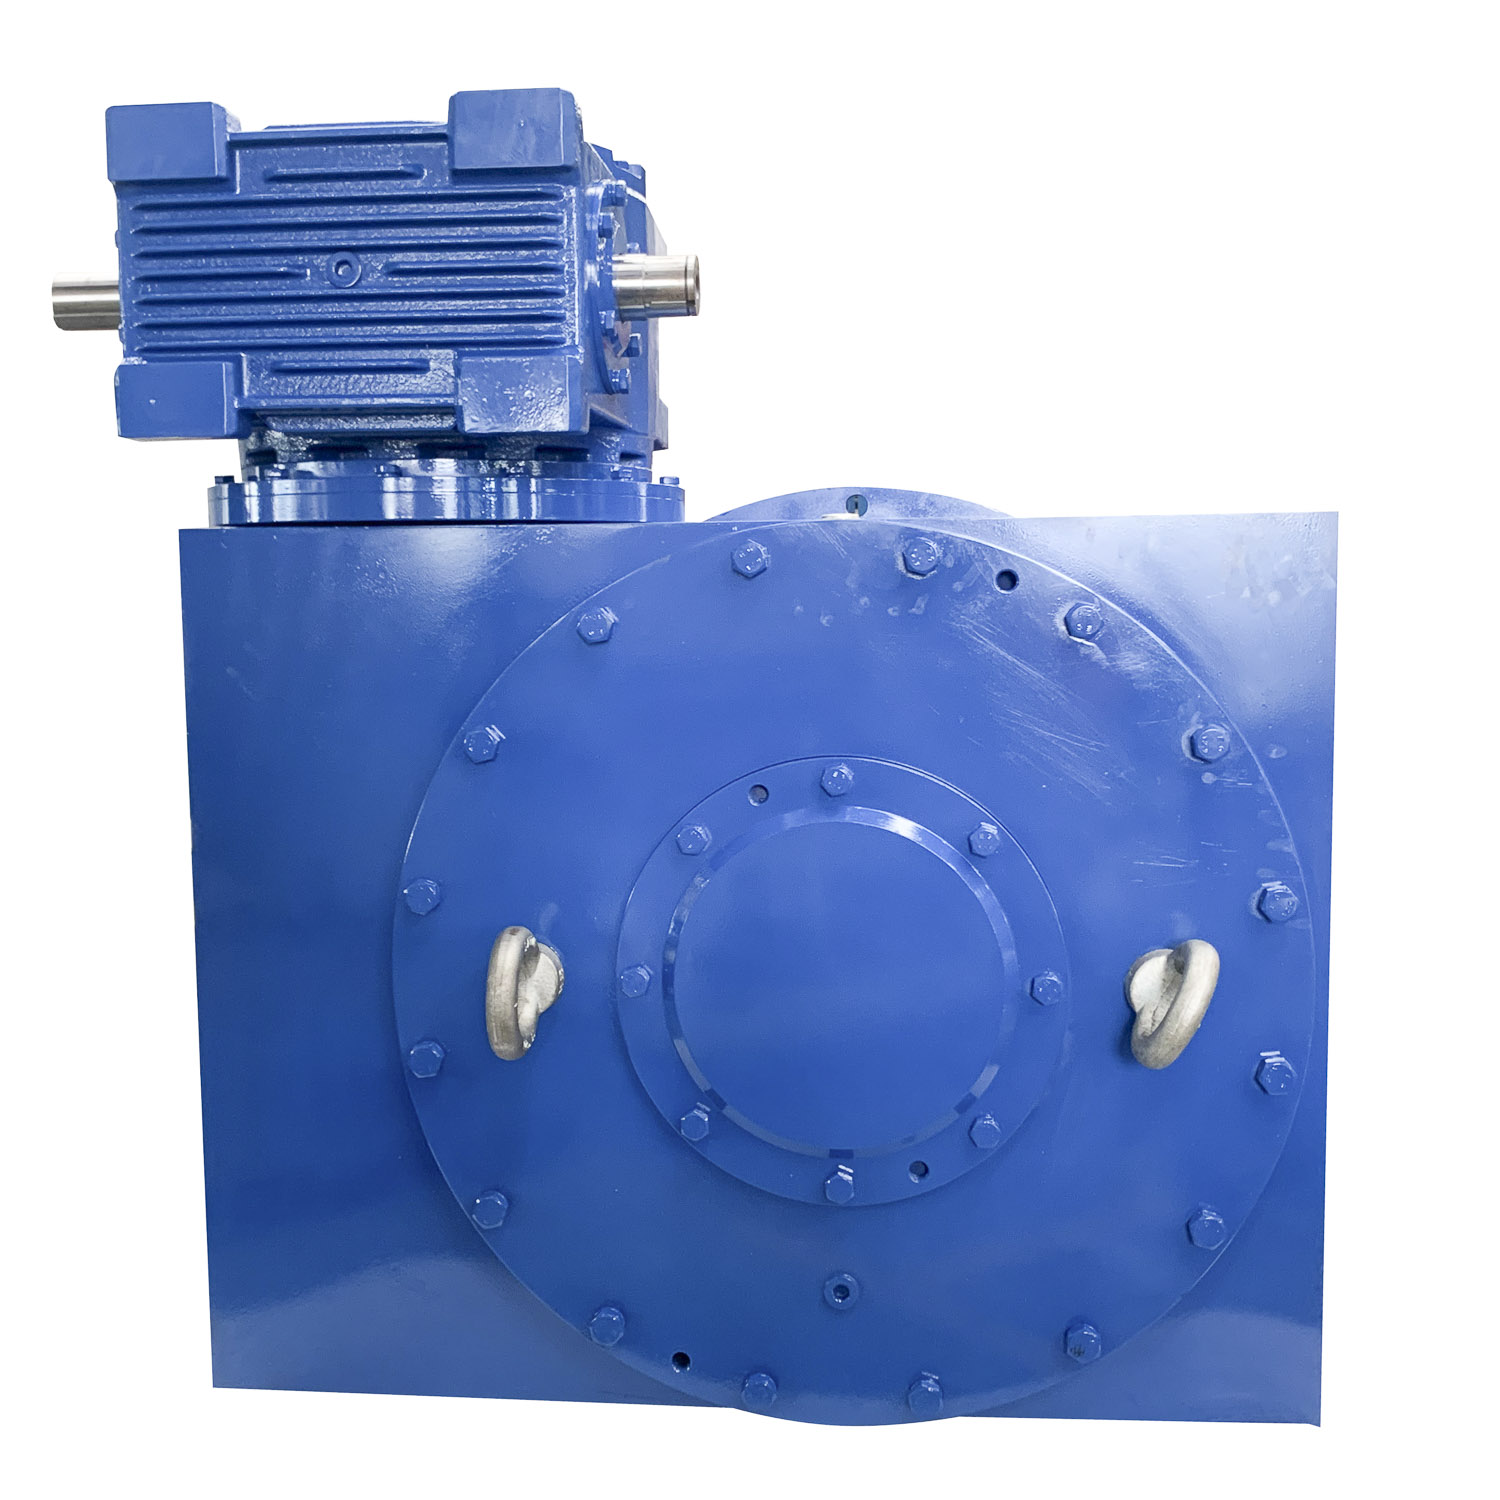 کاربرد گیربکس کرم دوگانه پوشاننده سفارشی برای سازندگان میکسر، Compa Shanghai SGR Heavy Industry Machinery Co., Ltd یک گیربکس کرم دوگانه پوشاننده چین است که برای تولیدکنندگان میکسر، OEM/ODM دوبل... مشاهده محصول →
برای نسبتهای فراتر از محدوده عملی یک مرحله، یا زمانی که هر دو نسبت بزرگ و خروجی زاویه راست مورد نیاز است، مهندسان یک مرحله سیارهای را با یک مرحله کرم حلقوی در یک محفظه ترکیب میکنند. The planetary stage provides the ratio; the worm stage reorients the output axis.
محاسبه دقیق مرحله، اعداد دندان، ماژول، زاویه مارپیچ، فاصله مرکز، عرض صورت، و محدوده واکنش برگشتی را ثابت می کند. ظرفیت بار برای خم شدن دندان و دوام سطح با استفاده از روش های رتبه بندی مانند ISO 6336 و AGMA 2001، با ضریب سرویس اعمال شده برای چرخه کاری و بارهای ضربه بررسی می شود. این مرحله تعیین میکند که آیا معماری انتخاب شده میتواند عمر مورد نیاز را برآورده کند - معمولاً 20000 تا 50000 ساعت برای تجهیزات صنعتی - بدون اینکه بیش از حد پوشش داده شود.
عملکرد چرخ دنده به همان اندازه که توسط متالورژی تعیین می شود توسط هندسه تعیین می شود. چرخ دنده های سیاره ای و استوانه ای معمولاً از فولاد آلیاژی سخت شونده ساخته می شوند. صفحات خالی تا عمق کیس تقریباً 0.8 تا 1.2 میلی متر کربوره می شوند، تا 58 تا 62 HRC در کناره سخت می شوند و سپس تا هندسه نهایی آسیاب می شوند. قاب سخت مقاومت در برابر سایش می دهد. هسته سخت استحکام خمشی می دهد. نادیده گرفتن یا کنترل نادرست هر یک از این مراحل منجر به ایجاد حفره زودرس یا شکستگی دندان می شود.
گیربکسهای کرمی دوپوش از یک جفت مواد متفاوت استفاده میکنند. این کرم با محفظه سخت شده و آسیاب می شود، در حالی که چرخ کرم از آلیاژ برنز ماشینکاری می شود. برنز تماس لغزشی ذاتی درایوهای کرم را تحمل می کند و ذرات کوچک را بدون آسیب رساندن به کرم جاسازی می کند. در کارهای سفارشی، گواهی مواد و سوابق عملیات حرارتی باید با گیربکس تحویل داده شود تا خریدار بتواند تأیید کند که درجه و عملیات مشخص شده واقعاً استفاده شده است.
تولید گیربکس سفارشی ماشینکاری عمومی را با تولید دنده تخصصی ترکیب می کند. محفظه ها بر روی ماشین های CNC آسیاب و حفاری می شوند. روکش های چرخ دنده چرخانده می شوند و دندان ها با سوراخ کردن یا شکل دادن بریده می شوند. پس از عملیات حرارتی، چرخ دندههای دقیق روی چرخ دندههای CNC به منظور تصحیح اعوجاج ناشی از سختشدن، به صورت پروفیل آسیاب میشوند. توالی کامل - از برش تا سنگ زنی تا بازرسی نهایی - در مقاله قبلی ما در مورد آن پوشش داده شده است رازهای ساخت گیربکس .
تلورانس ها یک گیربکس سفارشی را از یک کاهنده کالا جدا می کند. دندههای صنعتی استاندارد اغلب با کیفیت DIN 7 یا 8 تولید میشوند. یک گیربکس سفارشی کمصدا معمولاً با کیفیت DIN 5 یا بهتر، با محدودیتهای گام و انحراف مشخصات سختتر است. موقعیتهای حفره محفظه در چند میکرون نگه داشته میشوند، زیرا ناهماهنگی مستقیماً عمر یاتاقان را کاهش میدهد و نویز را افزایش میدهد.
سطوح حلقوی کرمهای دو پوششی نیاز به فرآیند آسیاب اختصاصی دارند. یک چرخ دنده معمولی نمی تواند آن مشخصات منحنی را تولید کند. ماشینی که این کار را انجام می دهد باید به اندازه قطعه ای که تولید می کند دقیق باشد. SGR یک ماشین سنگ زنی پیچیده چهار محوره برای پروفیل های کرم حلقوی توسعه داد و از یک ابزار اندازه گیری اختصاصی کرم و هوب برای بررسی نتیجه استفاده می کند. ترکیبی از ابزارهای سفارشی و بازرسی سفارشی، تولید کرم دولایهای تکرارپذیر را ممکن میسازد.
مونتاژ جایی است که هدف طراحی با قطعات ماشینکاری شده ملاقات می کند. یاتاقان ها در محدوده مشخص شده از قبل بارگذاری می شوند، واکنش برگشتی روی مقدار توافق شده تنظیم می شود و الگوی تماس دندان بررسی می شود. مهر و موم و مسیرهای روانکاری با توجه به جهت نصب تأیید می شوند. هنگامی که مشتری یک پیکربندی موتور دنده ای را مشخص می کند، مانند یک گیربکس سیاره ای برای موتورهای دنده ، فلنج موتور و سوراخ ورودی در برابر نقشه اندازه گیری می شوند تا موتور بدون تغییر میدان مناسب باشد.
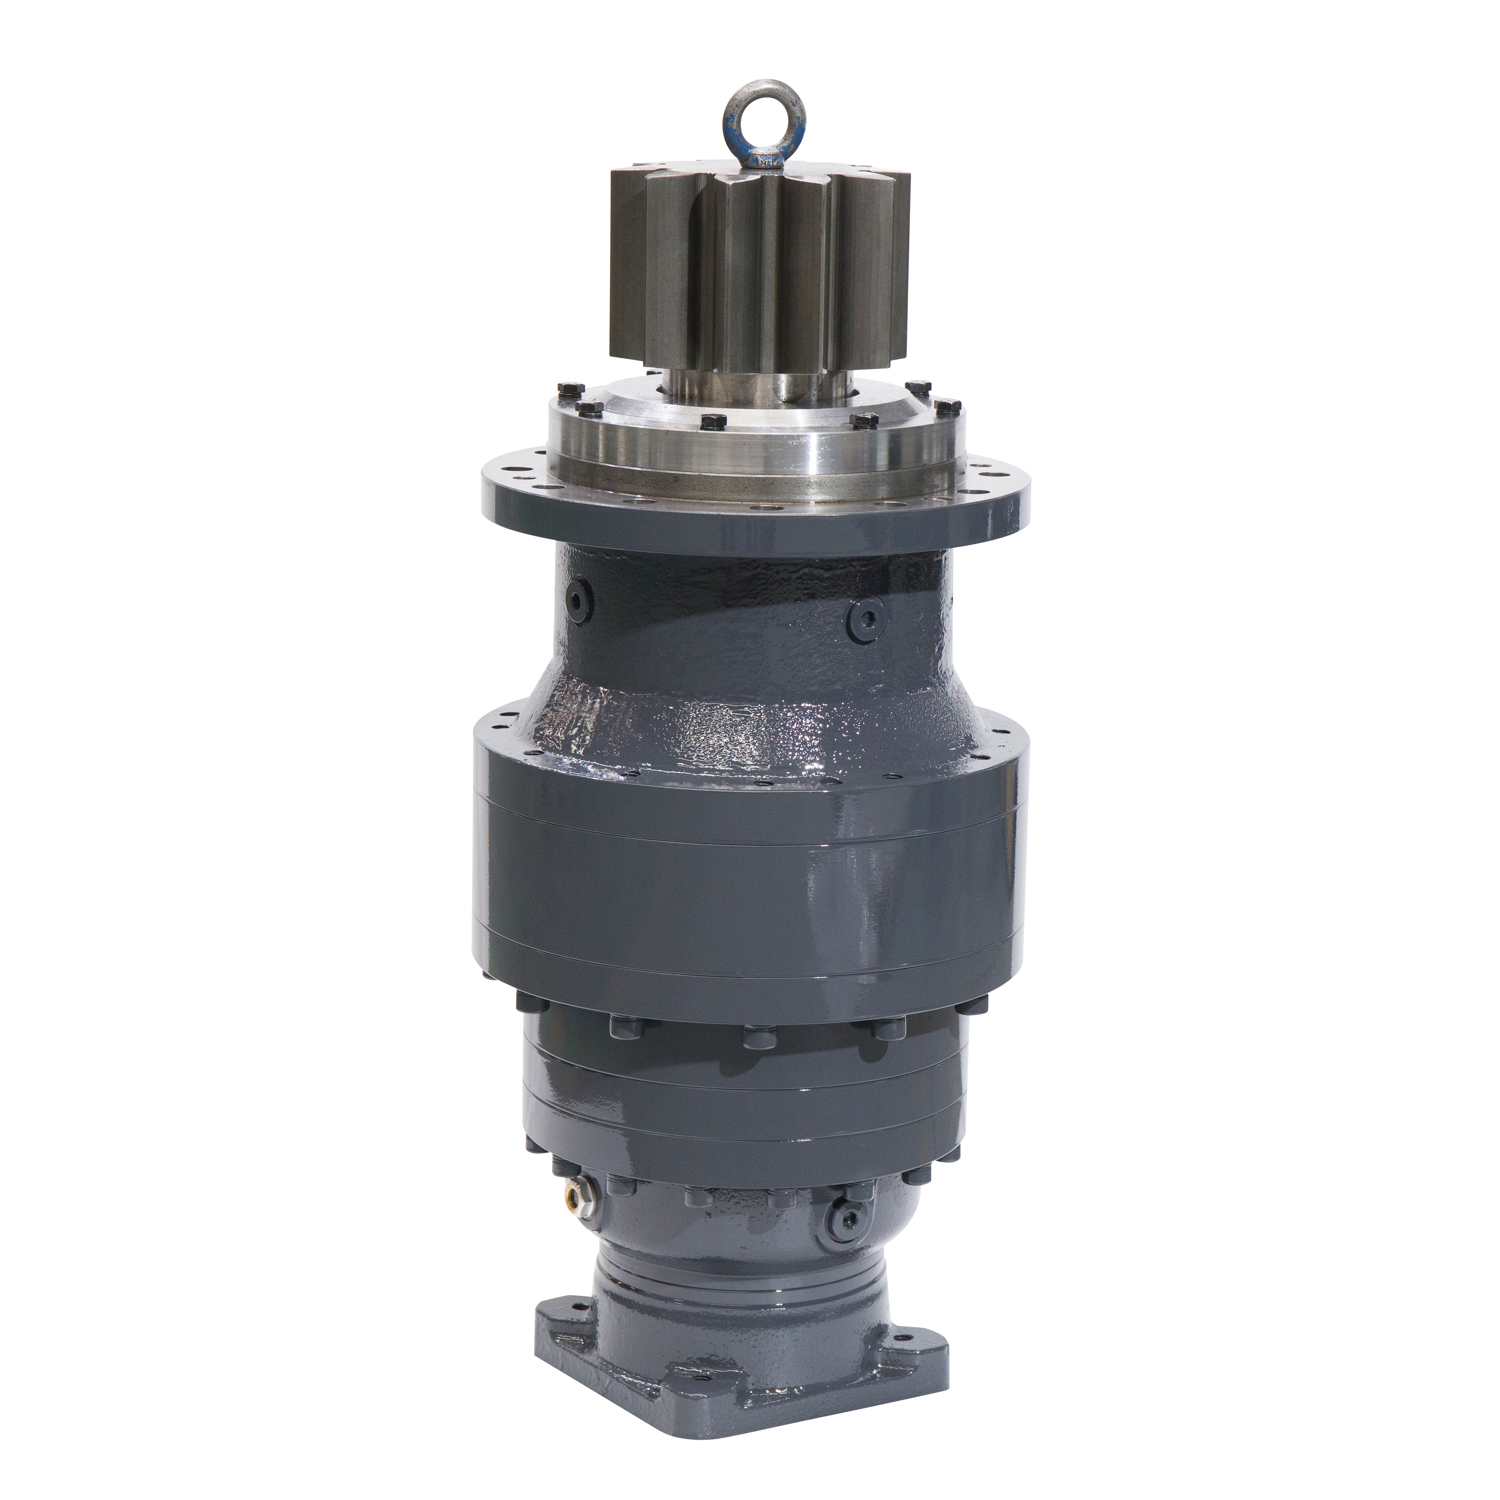 گیربکس سیاره ای سفارشی برای سازندگان موتور دنده، شرکت Shanghai SGR Heavy Industry Machinery Co., Ltd، گیربکس سیاره ای چین برای سازندگان موتور دنده، گیربکس سیاره ای OEM/ODM برای Ge... مشاهده محصول →
پس از مونتاژ، گیربکس روی یک میز تست کار می کند. یک سازنده معتبر تحت بار موارد زیر را اندازه گیری می کند:
تجهیزات اندازه گیری تفاوت بین بررسی گیربکس و اثبات آن است. یک دستگاه اندازه گیری مختصات هندسه محفظه و چرخ دنده را تأیید می کند. یک سیستم تست قدرت و کارایی گیربکس واحد مونتاژ شده را تحت بار تأیید می کند. یک دستگاه تست پشت سر هم می تواند واحد را در هر دو جهت اجرا کند. برای صنایع تحت نظارت، کل زنجیره ممکن است به گواهینامه نیاز داشته باشد. SGR الزامات ثبت دریانوردی کشتیرانی روسیه را برای کاهنده های خود تصویب کرده است، که مواد مستند و روش های آزمایش را مجبور می کند. جنبه عملی این موضوع در راهنمای ما توضیح داده شده است نحوه انتخاب گیربکس مناسب برای پروژه .
از آنجایی که گیربکس سفارشی دارای تعهد طولانی مدت است، توانایی سازنده سزاوار بررسی دقیق طراحی دنده است. چهار چک تامین کنندگان توانمند را از فروشندگان و مغازه های مونتاژ سبک جدا می کند.
اول، عمق مهندسی. به دنبال یک تیم طراحی باشید که قبل از نقل قول، مشخصات وظیفه را بخواهد. ارجاع به محاسبات ISO 6336 و تمایل به بحث در مورد تجزیه و تحلیل تماس دندان، نشانه هایی هستند که مهندسی پروژه را هدایت می کند، نه برگه فروش.
دوم، ساخت داخل. برش و سنگ زنی چرخ دنده باید در کارخانه خود تامین کننده، با ماشین ابزار CNC و چرخ دنده روی زمین انجام شود. سازنده ای که هر مرحله ماشینکاری را برون سپاری می کند نمی تواند تلورانس ها یا زمان تحویل را کنترل کند.
سوم، بازرسی و آزمایش. کارخانه باید ابزارهای اندازه گیری و سیستم های آزمایشی خود را داشته باشد. اگر اندازه گیری برون سپاری شود، حلقه بازخوردی که کیفیت را بهبود می بخشد شکسته می شود.
چهارم، تجربه برنامه. نصب مرجع در ماشین آلات مشابه و درس های مستند آموخته شده از آن پروژه ها را بخواهید. الف custom gearbox supplier با یک دهه تجربه طراحی و تولید بدون تردید جزئیات مهم را نام می برد.
فرآیند گیربکس سفارشی یک رمز و راز نیست، اما میانبرها را نمی بخشد. مشخصات وظیفه را صادقانه تعریف کنید، محاسبه را تأیید کنید، مواد و عملیات حرارتی را کنترل کنید، چرخ دنده ها را اندازه گیری کنید و واحد مونتاژ شده را تحت بار آزمایش کنید. هنگامی که هر پنج مرحله به طور جدی انجام شود، گیربکس سفارشی به یکی از قابل اعتمادترین بخش های دستگاهی تبدیل می شود که درایو آن است.
SGR ' s n سریال گیربکس سیاره ای کواک...
جزئیات $ $ $ را مشاهده کنید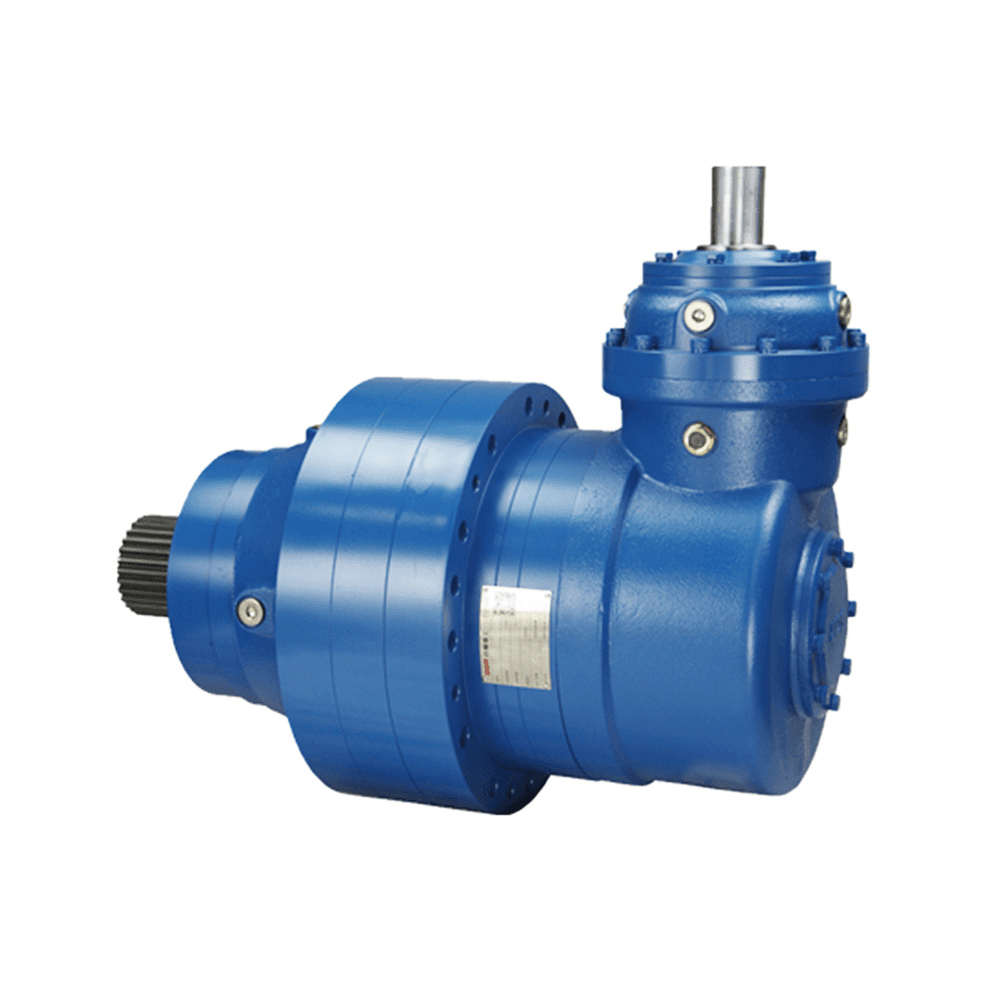
اطلاعات محصول: در MNC3E400 سری سرعت بالا و...
جزئیات $ $ $ را مشاهده کنید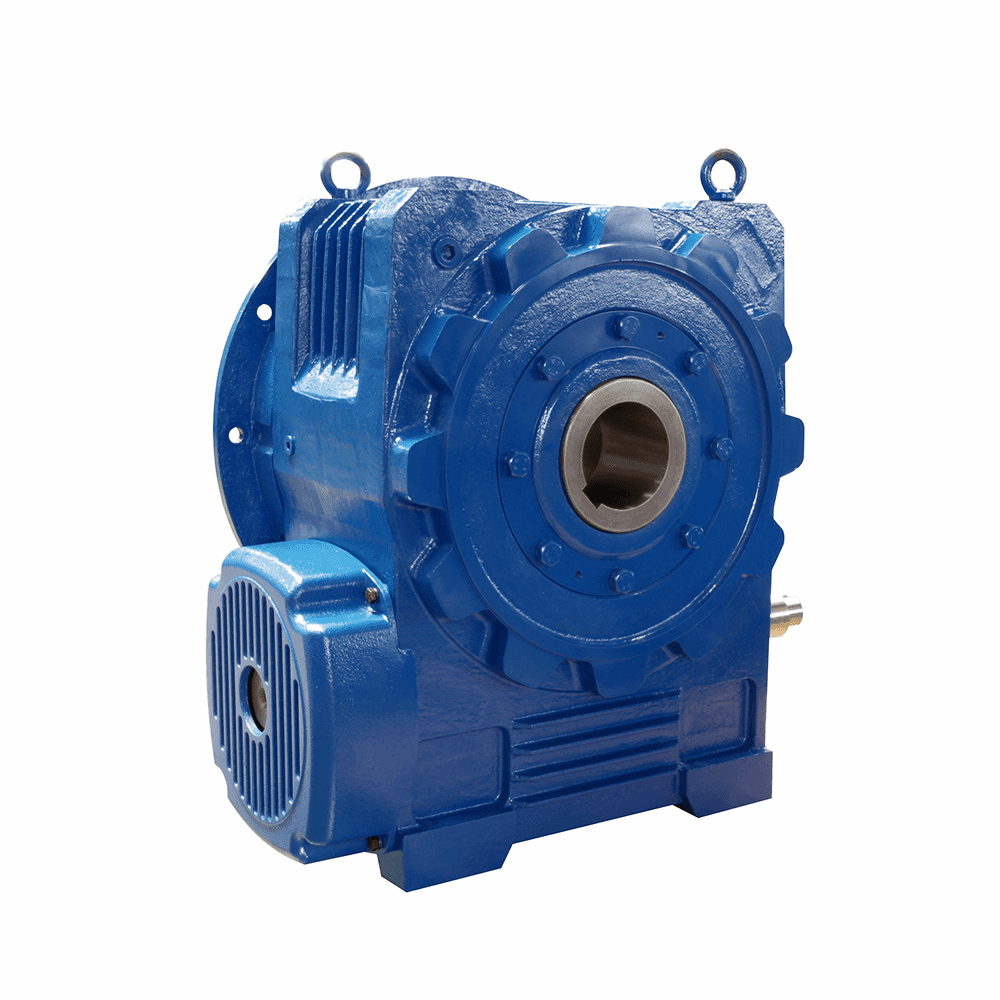
فاصله مرکز: 100 ~ 710 میلی متر نسبت سرعت: 10 ≥ I. طراحی مدولار سازی ، سریال سازی مشخصات ، ...
جزئیات $ $ $ را مشاهده کنید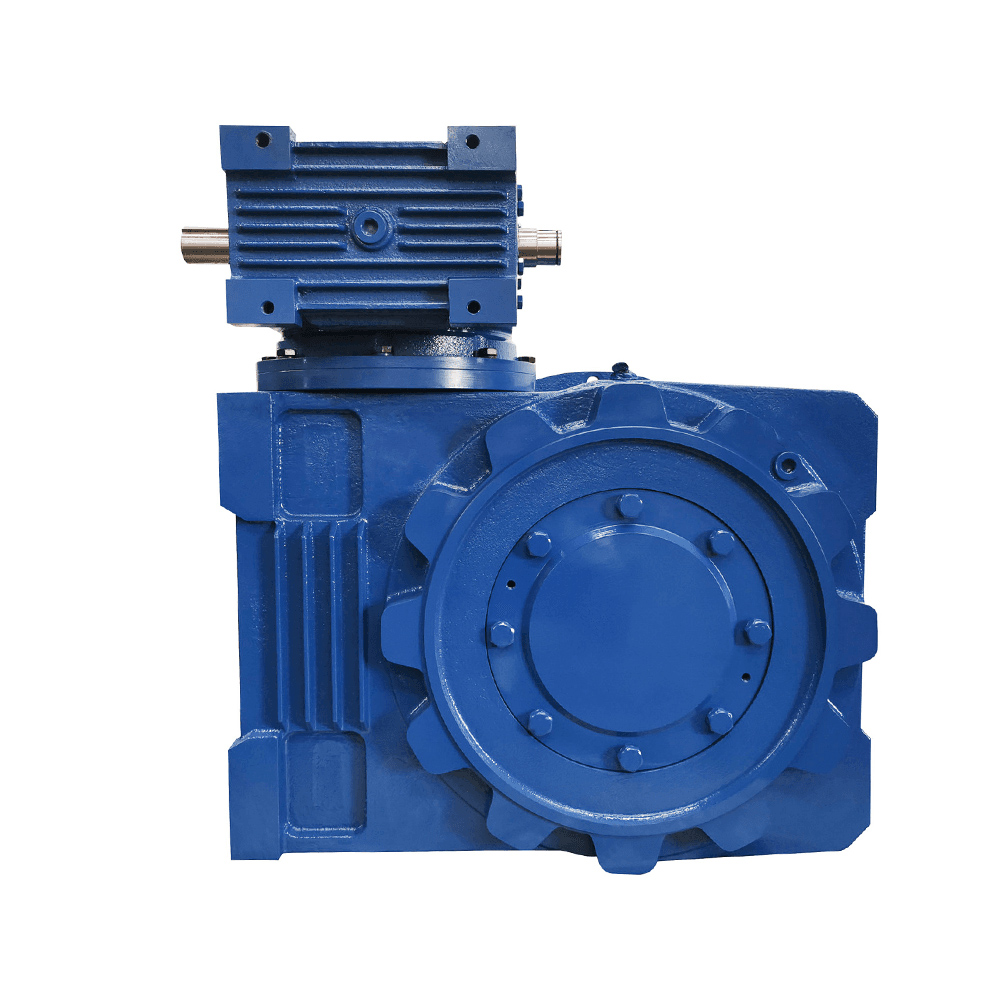
فاصله مرکز: 100 ~ 710 میلی متر نسبت سرعت: 10 ≥ I. طراحی مدولار سازی ، سریال سازی مشخصات ، ...
جزئیات $ $ $ را مشاهده کنید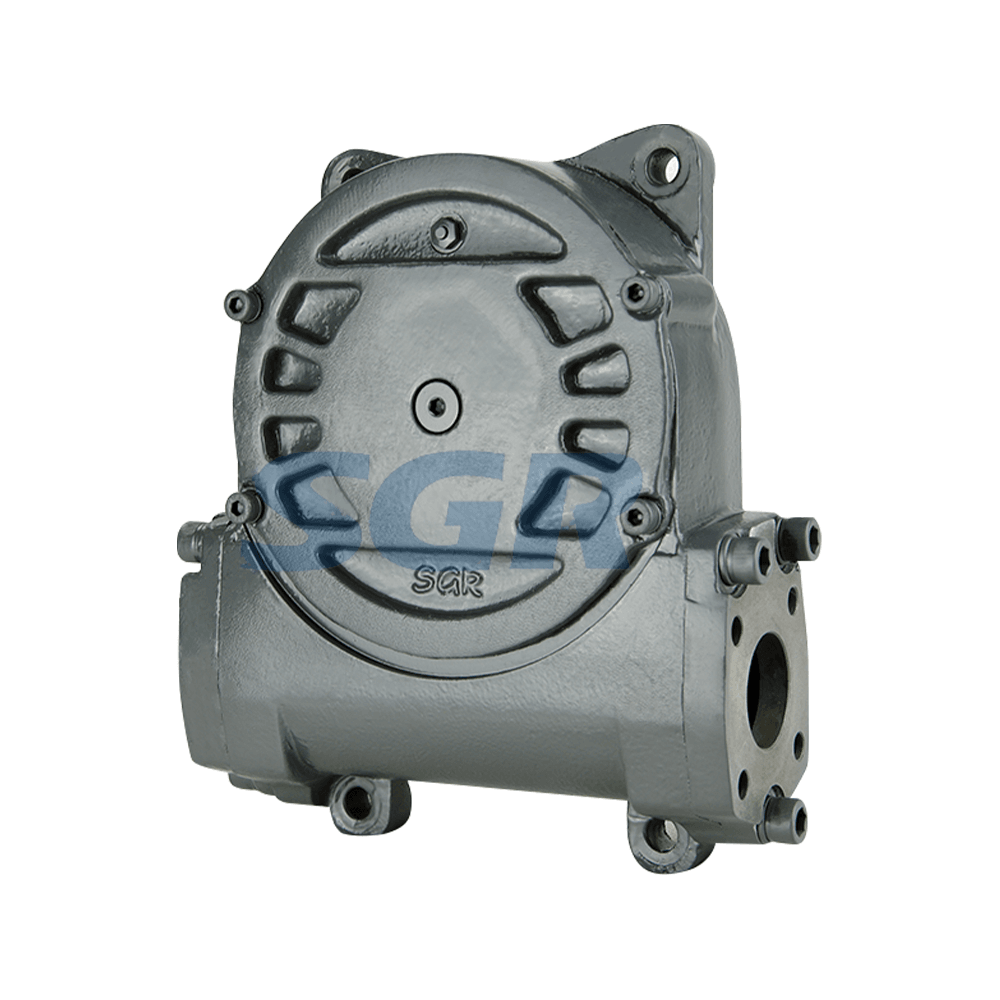
نسبت های مختلف سرعت را می توان انتخاب کرد ، رابط موتور هیدرولیک استاندارد ، دندانهای شافت خروجی ی...
جزئیات $ $ $ را مشاهده کنید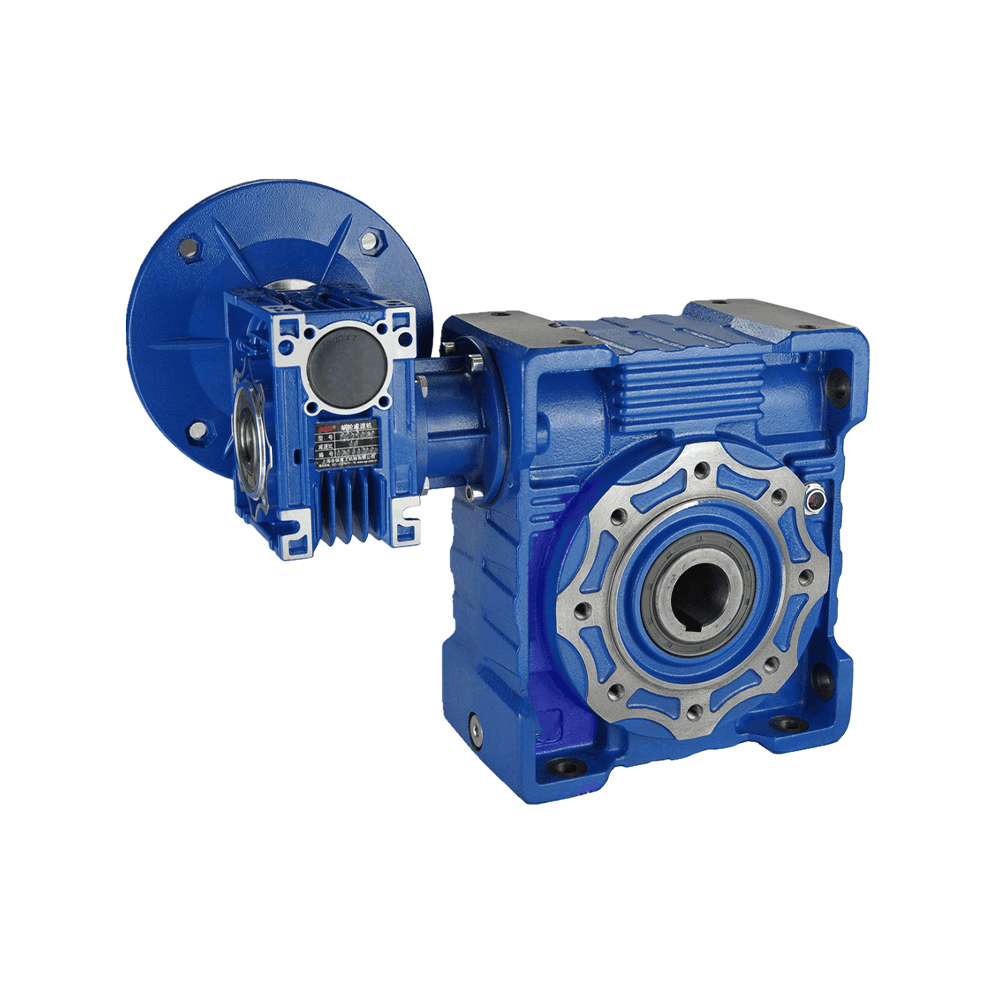
گیربکس با استاندارد سازی و آب بندی خوب طراحی شده است و به آن اجازه می دهد تا با تاسیسات چند زبانه...
جزئیات $ $ $ را مشاهده کنید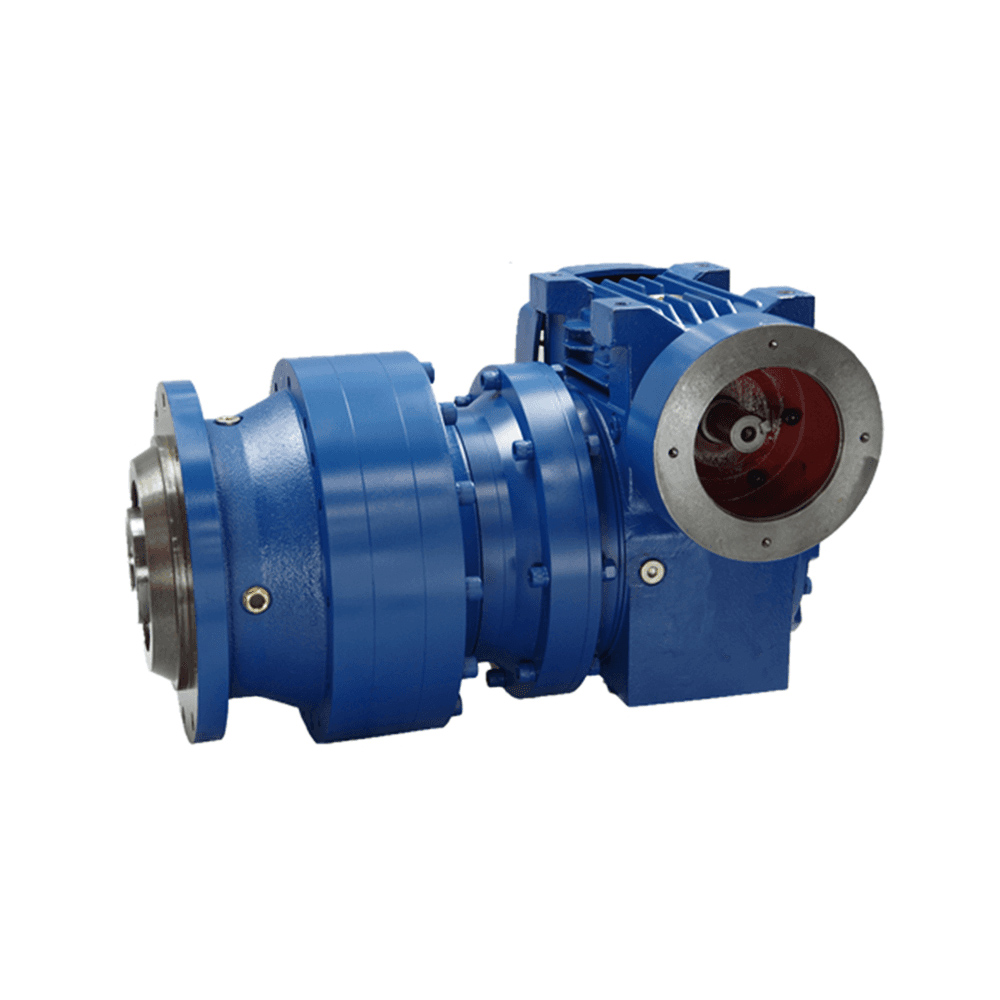
این طرح با استفاده از راندمان بالای انتقال دنده سیاره ای با قابلیت قفل کردن یک کاهش دهنده دنده کر...
جزئیات $ $ $ را مشاهده کنید
SGR از سال 1996 تولید کننده Gearbox صنعت معتبر ISO 9001 است.

